Conformità normativa

Gli ambienti di produzione di alimenti e bevande richiedono un controllo rigoroso dei processi per garantire la qualità del prodotto, l'igiene e la coerenza operativa. Questi impianti spesso operano con linee di produzione automatizzate, processi batch e sistemi a flusso continuo, dove precisione e affidabilità sono essenziali per mantenere gli standard di sicurezza e la conformità normativa. Per garantire un funzionamento sicuro e ininterrotto in questi ambienti controllati, G.M. International Fornisce dispositivi di sicurezza e di interfaccia certificati, basati su tecnologie riconosciute a livello internazionale. L'azienda supporta un'ampia gamma di applicazioni e processi nel settore alimentare e delle bevande, tra cui l'automazione delle linee di produzione, i sistemi di controllo di processo, le operazioni di dosaggio e miscelazione, i sistemi di confezionamento e la gestione delle risorse.
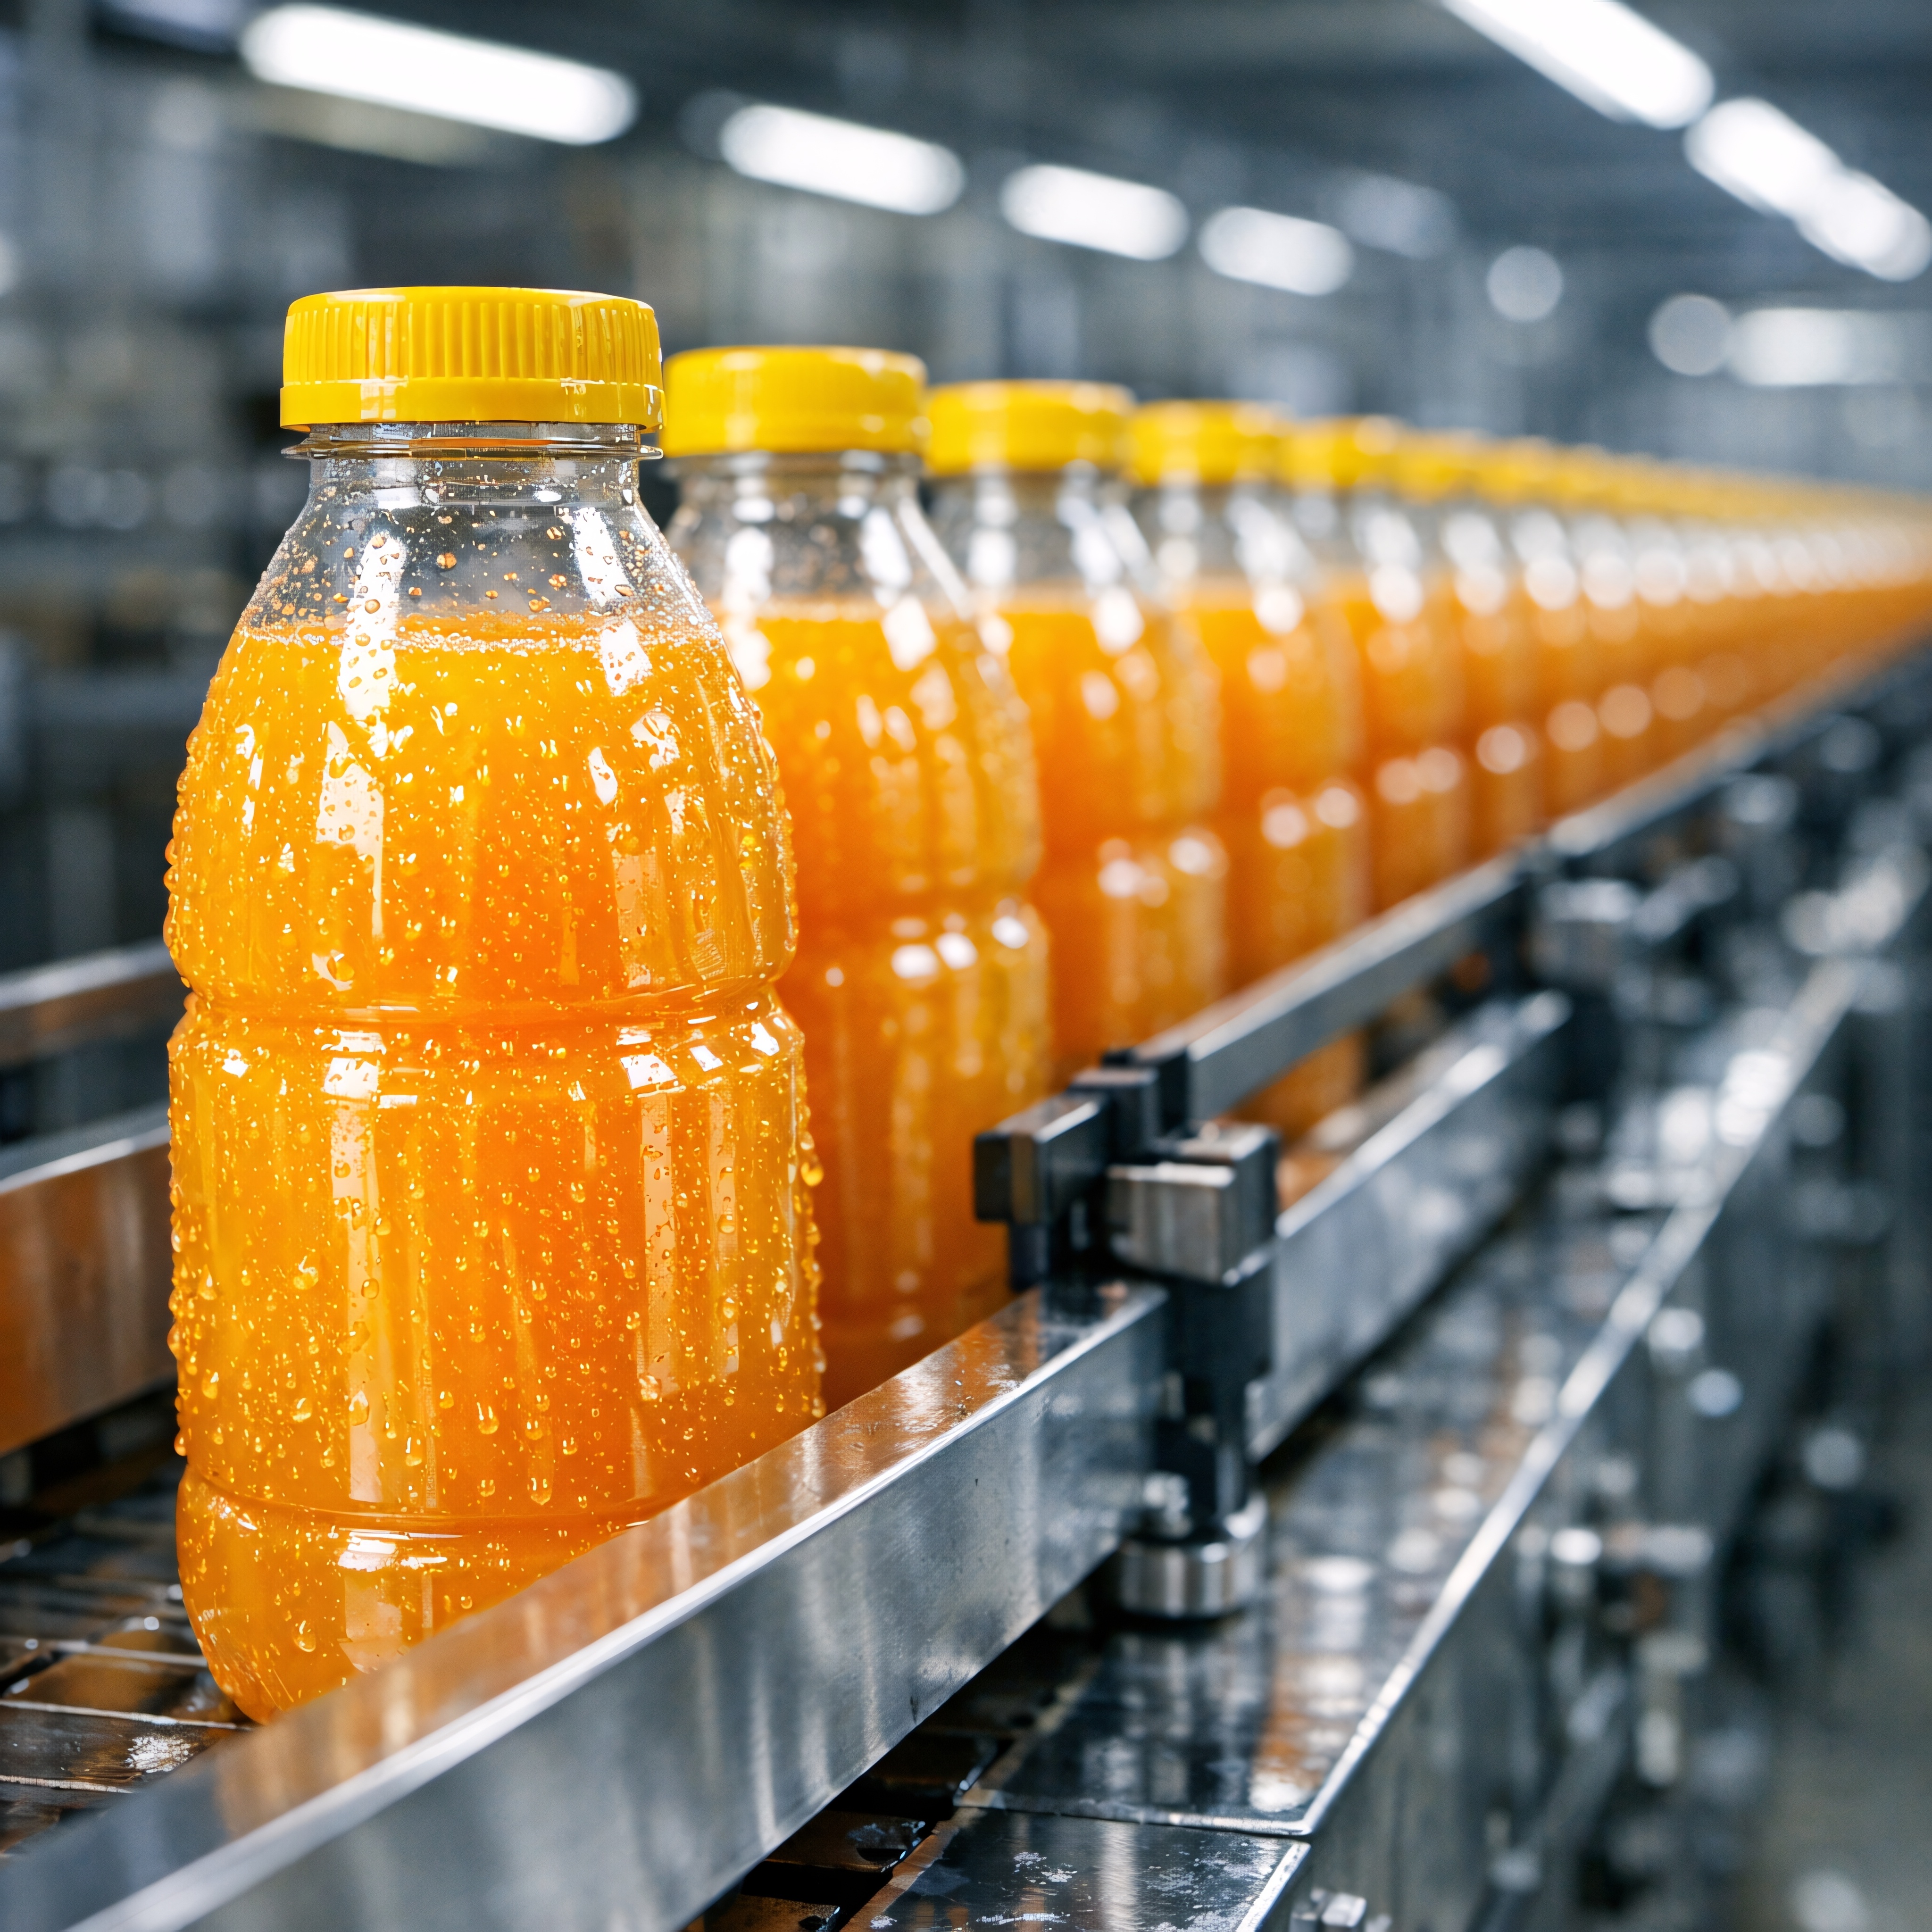
La produzione di alimenti e bevande è soggetta a rigidi vincoli tecnici, igienici e normativi per garantire una produzione sicura, costante e di alta qualità, sia nei processi automatizzati che in quelli a lotti. Questi ambienti richiedono un controllo preciso dei parametri di produzione, nel pieno rispetto delle norme di sicurezza alimentare e degli standard industriali. Le normative internazionali e le linee guida di settore impongono requisiti rigorosi in materia di progettazione delle apparecchiature, controllo dei processi e affidabilità dei sistemi, al fine di garantire l'integrità del prodotto, la tracciabilità e la sicurezza operativa lungo tutta la catena produttiva. In questo contesto, i requisiti di sicurezza si concentrano sul mantenimento della stabilità operativa, dell'accuratezza dei processi e dell'affidabilità delle prestazioni del sistema in ambienti di produzione igienici e altamente controllati.
Conformità normativa
Sicurezza funzionale
Protezione antideflagrante
Integrità del segnale
Concetto di ridondanza
L'industria alimentare e delle bevande si caratterizza per ambienti di produzione altamente controllati, focalizzati sulla garanzia di qualità, igiene e uniformità del prodotto, sia nei processi continui che in quelli a lotti. Queste operazioni richiedono una gestione precisa di variabili quali temperatura, flusso, miscelazione e tempistica per mantenere l'integrità del prodotto e soddisfare i rigorosi requisiti normativi.
In questo contesto, l'affidabilità operativa e il controllo dei processi sono essenziali. I sistemi di produzione devono garantire la tracciabilità, prevenire la contaminazione e mantenere una produzione costante, operando al contempo con elevata efficienza su linee di produzione automatizzate.
I tipici campi di applicazione includono:
Queste applicazioni si affidano sempre più a sistemi integrati di controllo e monitoraggio per migliorare l'efficienza, garantire la tracciabilità e supportare la conformità alle normative sulla sicurezza alimentare. Questo livello di automazione richiede prestazioni di sistema affidabili e costanti in tutte le fasi della produzione.
In questo contesto, tecnologie come la sicurezza funzionale, l'integrità del segnale e l'integrazione affidabile dei sistemi svolgono un ruolo chiave nel mantenimento della continuità operativa, nella garanzia della qualità del prodotto e nel supporto alla conformità nei processi di produzione di alimenti e bevande.
Gli ambienti industriali con processi pericolosi sono regolati da rigidi standard internazionali per garantire sicurezza, affidabilità e funzionamento controllato durante l'intero ciclo di vita di un impianto. La conformità non è un'opzione nell'industria chimica: definisce le modalità di progettazione, validazione e gestione dei sistemi.
I principali standard e quadri di certificazione includono:
GMI produce prodotti per un'ampia gamma di applicazioni e processi che includono arresti di emergenza, rilevamento di incendi e fughe di gas, sistemi di automazione, controllo del dosaggio e gestione delle risorse.
In questi scenari, G.M. International Offre dispositivi a prova di guasto per un funzionamento affidabile, certificati da enti terzi secondo standard specifici.
G.M. International offre prodotti certificati per proteggere risorse, impianti e infrastrutture in aree pericolose di applicazioni petrolifere e del gas. Per mantenere standard di sicurezza adeguati, G.M. International I dispositivi a sicurezza intrinseca garantiscono elevati livelli di affidabilità, nonché resistenza al calore, al freddo, all'umidità e alle vibrazioni, riducendo al minimo le esigenze di manutenzione.
G.M. International I prodotti, in particolare quelli con certificazione ATEX, sono progettati anche per l'industria alimentare, fornendo soluzioni intrinsecamente sicure in aree con rischi di esplosione dovuti alla presenza di gas e polveri conduttive.
G.M. International Le barriere e le interfacce, già presenti nei sistemi di generazione di energia convenzionali e rinnovabili, sono utili per proteggere elettrolizzatori, celle a combustibile, azionamenti, presse, sistemi di movimentazione e sistemi di controllo, regolazione e misurazione lungo tutta la filiera dell'idrogeno.
G.M. International Le soluzioni per la filiera energetica, le energie rinnovabili e la misurazione elettrica includono interfacce di sicurezza, di segnalazione e di bus di campo (ad esempio, Hart, Modbus). Questo insieme di soluzioni è perfettamente adatto ai sistemi di automazione per sottostazioni, quadri elettrici e centrali elettriche, riducendo i costi di avviamento, esercizio e manutenzione.
G.M. International I dispositivi e le interfacce di segnale intrinsecamente sicuri contribuiscono a creare un ambiente di lavoro protetto per la raccolta e l'analisi dei dati. G.M. International È inoltre possibile installare terminali remoti nell'area a rischio, consentendo l'interfacciamento diretto con il processo.
G.M. International Offriamo prodotti certificati resistenti agli shock termici e meccanici e agli eventi naturali estremi (terremoti, alluvioni, ecc.). I nostri dispositivi di isolamento simulano le reali condizioni operative, supportano le attività di manutenzione e soddisfano i più rigorosi requisiti ambientali e di sicurezza.
I nostri dispositivi di sicurezza sono conformi ai requisiti di sicurezza ATEX ed EN IEC 61508 e forniscono una soluzione sicura ai clienti del settore farmaceutico per ogni tipo di implementazione.